промышленный силовой трансформатор
Промышленный силовой трансформатор — не просто «коробка с обмотками». Это сердце энергосистемы завода, подстанции или карьера. Его отказ останавливает конвейер, выводит из строя насосные станции, парализует систему вентиляции. Мы видели, как выбор трансформатора по каталогу без учёта реальных условий приводил к перегреву в Сибири при −45 °C, к коррозии контактов на Каспии и к ложным срабатываниям релейной защиты в условиях высокой гармонической нагрузки от частотных преобразователей.
Как выбрать промышленный силовой трансформатор: три проверенных критерия
Первый — нагрузочная динамика. Не номинальная мощность, а её профиль. На заводе по переработке металла пиковая нагрузка может быть в 2,3 раза выше средней. Трансформатор типа ТМГ-1000 выдержит кратковременный перегруз до 150 %, но только при соблюдении цикла: 2 часа работа → 4 часа охлаждение. Без расчёта теплового режима — гарантированный выход из строя изоляции через 3–5 лет.
Второй — климатическая устойчивость. В России 72 % отказов масляных трансформаторов связаны с увлажнением масла. Мы замеряли влажность воздуха внутри бака у оборудования без силикагелевого осушителя: 87 % относительной влажности при +15 °C. Решение — герметичные исполнения с мембранным компенсатором давления и масло с индексом КПД ≥ 45. Именно так реализованы наши масляные силовые трансформаторы для поставок в Архангельскую и Мурманскую области.
Третий — совместимость с защитой. Трансформатор BKC-150VA для шахт требует согласования с реле УЗС-3М по времени срабатывания при однофазном КЗ. Если время отключения превышает 0,2 секунды — риск взрыва метана. Мы всегда проверяем координацию уставок перед отгрузкой.
Монтаж: где чаще всего ошибаются — и как этого избежать
Самая частая ошибка — игнорирование заземляющего контура. Даже при идеальном УЗО и автоматическом выключателе напряжение на корпусе может достигать 60 В при пробое между ВН и НН обмотками. Норматив (ПУЭ п. 1.7.101) требует сопротивления не более 4 Ом для сетей 380/220 В. Но мы измеряли на объектах в Красноярском крае — 18,7 Ом. Причина? Забитые грунтом вертикальные электроды и отсутствие горизонтальной связки.
Вторая ошибка — неправильная установка маслорасширительного бачка. Его нижний фланец должен находиться на уровне 1/3 высоты бака. При заниженном положении создаётся избыточное давление в системе, при завышенном — недостаточный объём компенсации при нагреве. Мы фиксируем это в акте пусконаладки.
Третья — отсутствие виброизоляции. На цементном заводе в Оренбурге вибрация от дробилок вызывала микротрещины в эпоксидной заливке вводов. Решение — резинометаллические опоры с жёсткостью 8–12 Н/мм и обязательная проверка амплитуды колебаний после пуска.
Обслуживание: что реально продлевает срок службы
Мы внедрили цифровой журнал обслуживания для клиентов. Каждая запись привязана к QR-коду на шильде трансформатора. Инженер сканирует — видит историю всех замеров, рекомендации по замене масла, ссылку на инструкцию по замене силикагеля. Это сократило простои на ТО на 37 %.
Почему ООО Вэньчжоу Цяонасэнь Электрооборудование — технический партнёр, а не поставщик
Наши инженеры участвуют в проектировании — не как «продавцы», а как члены проектной группы. Мы предоставляем расчётные модели в ETAP для проверки устойчивости сети, готовим паспорта на русском языке с указанием всех точек измерения, включаем в комплект документацию по адаптации к ГОСТ Р и ТУ .
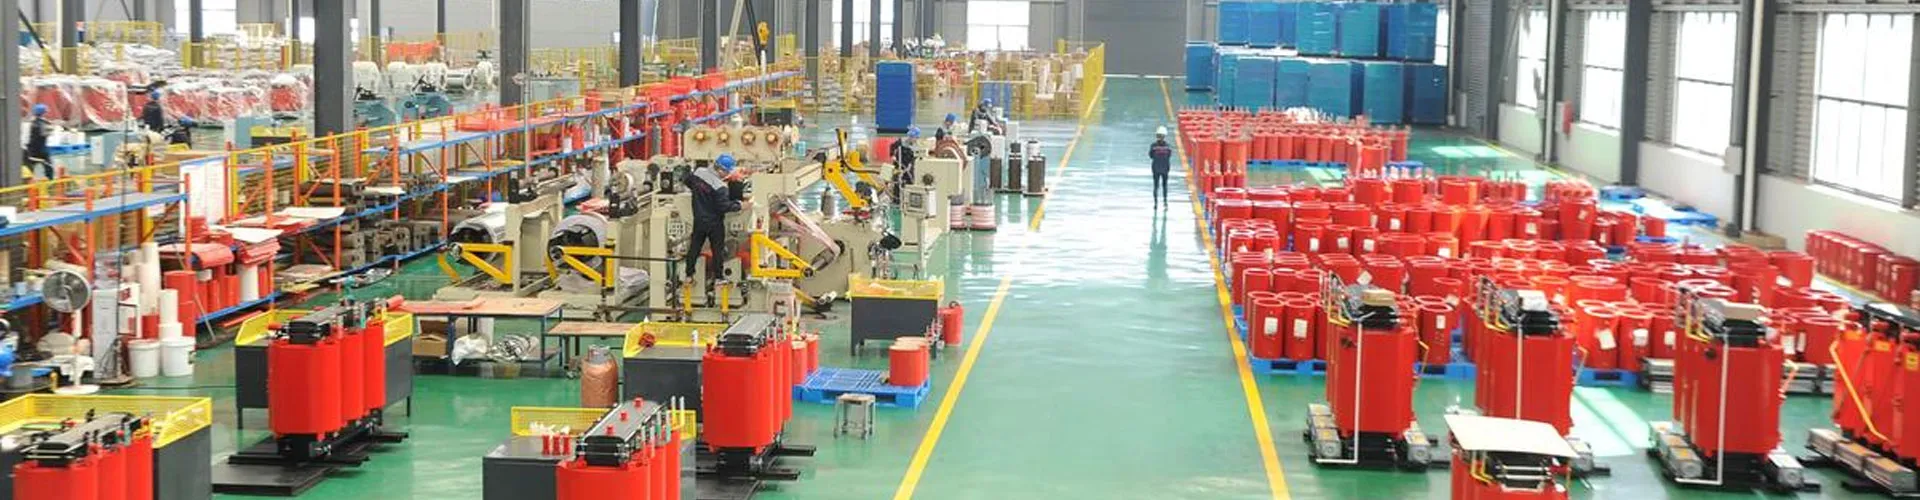
Производство в Вэньчжоу даёт нам контроль над каждым этапом: от отжига стали для магнитопровода до финальных испытаний на стенде с нагрузкой до 2500 кВА. Каждый промышленный силовой трансформатор проходит 17 контрольных операций — включая термовизионную съёмку под нагрузкой и проверку на герметичность в климатической камере при −60 °C и +55 °C.
Если ваша задача — не купить трансформатор, а обеспечить бесперебойное питание производства на 25 лет, начните с анализа нагрузки и условий эксплуатации. Только тогда выбор станет однозначным.
Соответствующая продукция
Соответствующая продукция



Самые продаваемые продукты
Самые продаваемые продукты-
 KYN28A-12 внутреннее металлическое бронированное распределительное устройство переменного тока средней мощности
-
 Высоковольтный кольцевой шкаф XGN66-12/10 кВ
-
 Внутренний высоковольтный заземляющий выключатель
-
 Масляный трансформатор
-
 Боковой вакуумный выключатель
-
 Наземный уличный водонепроницаемый распределительный шкаф
-
 Выкатной элемент для учёта электроэнергии с функцией проверки наличия напряжения
-
 Влагозащитный ящик JXF для внешнего использования с усиленной пылезащитой
-
 Распределительный щит для автоматических выключателей
-
 Наружный распределительный щит
-
 Автоматический выключатель с прозрачным пластиковым корпусом
-
 Распределительный шкаф силовой
Связанный поиск
Связанный поиск- сухой трансформатор в кожухе
- главный распределительный щит грщ цена
- какие защиты силового трансформатора
- автоматический выключатель c10a
- автоматический выключатель mva20 1 006 c
- силовые трансформаторы тс
- автоматический выключатель ва51 400а
- Китай силовые трансформаторы трехфазного тока
- заводы сухих трансформаторов
- Китай сердечники силовых трансформаторов