распределительный щит сварочный
Распределительный щит сварочный — не просто коробка с автоматами. Это первая линия обороны сварочного оборудования от перегрузок, скачков напряжения и коротких замыканий. Мы неоднократно видели, как недостаточно продуманный щит приводил к выходу из строя инверторов стоимостью 120 тыс. рублей, просто потому что в нём стоял автомат на 32 А без учёта пусковых токов и коэффициента спроса. Распределительный щит сварочный должен работать как единый защищённый узел — от ввода до выходных клемм.
Как выбрать: три параметра, которые нельзя игнорировать
Выбор начинается не с габаритов, а с расчёта. Первый шаг — определить суммарную мощность всех сварочных аппаратов, подключаемых одновременно. Не по паспортной, а по реальной потребляемой. Например, инвертор 250 А при 30 % ПВ реально берёт до 14 кВт из сети. Добавьте 20 % запас — это уже 17 кВт. При 380 В это даёт ток около 26 А. Но этого недостаточно.
Второй параметр — категория выдерживаемого тока. Сварочные аппараты создают импульсные нагрузки. Автоматические выключатели класса C здесь не годятся: они срабатывают при 5–10× номинала, а пусковые токи инверторов могут кратковременно достигать 12×. Мы рекомендуем использовать автоматы класса D (срабатывание при 10–20×) или, лучше — специализированные сварочные автоматы с расширенной зоной тепловой защиты.
Третий — конструкция корпуса. В цехах с высокой влажностью, пылью и агрессивными парами (например, при сварке оцинкованного металла) обычный пластиковый щит служит не более 2 лет. Мы видели, как на одном заводе в Казани коррозия проникла внутрь шкафа через микротрещины в уплотнителе за 14 месяцев. Решение — распределительный щит сварочный из нержавеющей стали AISI 304 с IP65. Такие корпуса не ржавеют, выдерживают дезинфекцию, устойчивы к масляным аэрозолям и перепадам температур от –40 °C до +55 °C.
Подключение: где чаще всего ошибаются монтажники
Защита оборудования: зачем одного автомата мало
Автоматический выключатель защищает кабель. Он не спасёт сварочный аппарат от перенапряжения при коммутации силовых цепей или грозовых импульсов. Для полной защиты нужны три уровня:
Мы тестировали такую схему на объекте в Екатеринбурге: при искусственном импульсе 6 кВ на входе напряжение на выходе фильтра составило 1,18 кВ. Без фильтра — 4,3 кВ. Инверторы выжили. Без защиты — два из трёх вышли из строя.
Почему оборудование ООО Вэньчжоу Цяонасэнь Электрооборудование соответствует этим требованиям
Компания проектирует распределительные щиты сварочные не «по ГОСТу», а по условиям эксплуатации в России и странах СНГ. Их комплектные низковольтные распределительные щиты изготавливаются из нержавеющей стали AISI 304, с предустановленными шинами PE и N, с возможностью модульного расширения до 64 мест. Внутри — только сертифицированные компоненты: миниатюрные автоматы класса D, УЗП класса I+II от проверенных производителей, клеммы с двойным зажимом для надёжного контакта при вибрации.
Все решения адаптированы под российские нормы: маркировка на русском языке, документация в соответствии с ГОСТ Р 50571, испытания на термоустойчивость при +55 °C, климатическое исполнение УХЛ1. Компания предоставляет не просто щит — а готовое решение: технический расчёт нагрузок, схему подключения, инструкцию по пусконаладке и поддержку при сертификации.
Распределительный щит сварочный — это не расход, а инвестиция в бесперебойность производства. Каждый час простоя сварочного участка стоит дороже, чем весь щит. Выбирайте его как систему, а не как коробку. Проверяйте, из чего сделан корпус. Считайте пусковые токи. Требуйте полную многоуровневую защиту. И помните: надёжность начинается не с аппарата — она начинается с того, что стоит перед ним.
Соответствующая продукция
Соответствующая продукция


Самые продаваемые продукты
Самые продаваемые продукты-
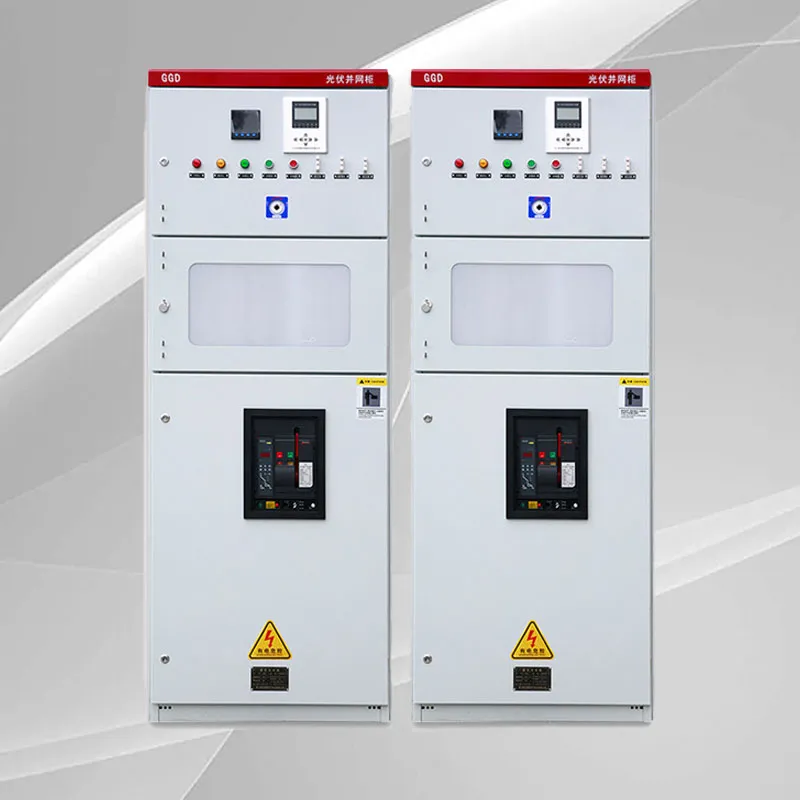 GGD шкаф для сетевого подключения фотоэлектрических систем
-
 Масляный силовой трансформатор
-
 Распределительный шкаф внутренней установки с двойной дверцей
-
 KYN28A-12 внутреннее металлическое бронированное распределительное устройство переменного тока средней мощности
-
 Миниатюрный автоматический выключатель
-
 DZ15LE Автоматический выключатель с утечкой тока – белый 3P 4P переменного тока низкого напряжения
-
 Внутренний высоковольтный разъединитель типа GN19-12C
-
 Наружный высоковольтный интеллектуальный вакуумный выключатель
-
 Металлическое закрытое стационарное комплектное распределительное устройство переменного тока XGN15-12
-
 Вращающийся внутренний высоковольтный разъединитель
-
 Наружный распределительный шкаф из стали 201
-
 Уличный электрический зарядный шкаф
Связанный поиск
Связанный поиск- обмотки силовых трансформаторов 10 кв
- Распределительная коробка управления из нержавеющей стали
- автоматический выключатель 25ka
- силовой трансформатор тмгсу 25 6 0 4
- распределительный щит 0.4
- силовой трансформатор 6 ква
- как подключать распределительный щит
- щит распределительный встраиваемый этм
- силовые трансформаторы используются
- карта силового трансформатора